이전에 작성한 VisualPro Tech Insight에서는 반도체 공장에서의 숨은 위협을 STPA(Systems Theoretic Process Analysis) 분석을 통해 제어 관점에서의 안전 분석 예시 사례를 소개해드렸었습니다. 이번에는 지난번에 진행한 STPA 시스템 안전 분석과 DFMEA 설계 최적화를 결합하여 반도체 제조 현장의 잠재 위험을 선제적으로 제거한 사례를 VisualPro FMEA AI 기능을 사용하여 예시로 만들어보았습니다.
💡 왜 이 분석이 필요한가?
반도체 팹(Fab)은 수십 종의 유독성·가연성 특수 가스를 사용합니다. 실란(SiH₄), 암모니아(NH₃), 염소(Cl₂) 등 단 한 번의 누출 사고만으로도 작업자 사상, 환경 오염, 수백억 원 규모의 라인 중단으로 이어질 수 있습니다.
문제는 이런 사고가 단일 부품의 고장이 아니라 센서 → 제어기 → 밸브로 이어지는 안전 루프 전체의 연쇄 실패에서 비롯된다는 점입니다. 기존의 부품 단위 점검만으로는 이 "시스템적 사각지대"를 발견하기 어렵습니다.
구분 | STPA (하향식) | DFMEA (상향식) |
관점 | 시스템 제어 구조 전체 | 개별 컴포넌트의 물리적 고장 |
강점 | 제어 논리의 빈틈 발견 | 구체적인 고장 원인과 수치화된 리스크 도출 |
약점 | 물리적 고장 메커니즘 미반영 | 시스템 상호작용 사각지대 |
핵심 아이디어: STPA로 "어디가 위험한지" 큰 그림을 그리고, DFMEA로 "왜, 얼마나 위험한지" 정밀 측정하는 투-트랙 전략입니다.
🔍 Step 1. 분석 대상 시스템 해부하기
분석 대상은 반도체 제조 라인의 현장 통합 안전 시스템입니다. 이 시스템은 3대 핵심 컴포넌트로 구성됩니다.
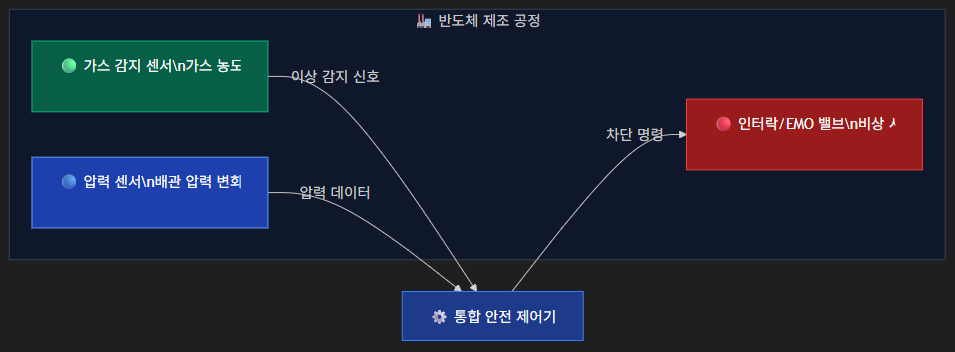
각 컴포넌트가 하나라도 제 역할을 못 하면 안전 루프 전체가 무너집니다.
🚨 Step 2. "만약 고장난다면?" — 고장 네트워크 구축
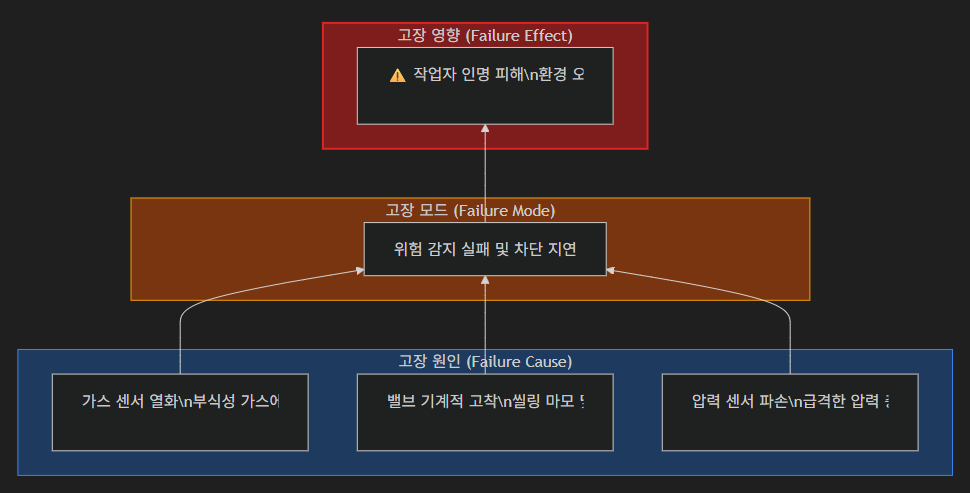
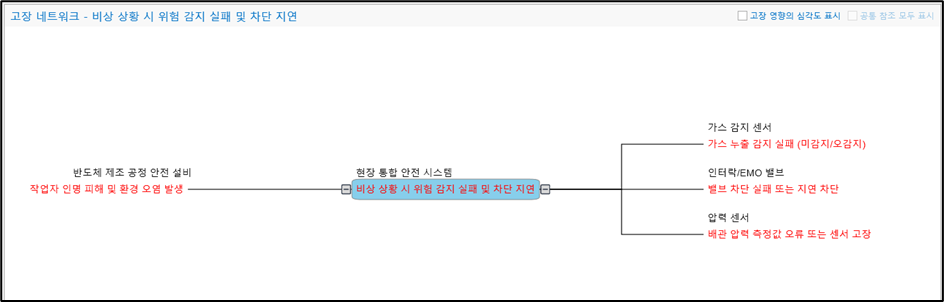
Caution : 최상위 고장 영향의 심각도: 9점 / 10점
유해 가스 누출은 사전 경고 없이 작업자의 생명을 위협하며 환경 오염과 법적 제재를 초래합니다. 사실상 "절대로 발생해서는 안 되는" 수준입니다.
📊 Step 3. 리스크 수치화 — 얼마나 위험한가?
DFMEA의 핵심은 감(感)이 아닌 숫자로 리스크를 평가하는 것입니다. 각 고장 원인에 대해 3가지 축으로 점수를 매겼습니다.
- S (Severity, 심각도): 고장이 발생했을 때의 피해 크기 → 9점 (고정, 최상위 FE에서 상속)
- O (Occurrence, 발생 빈도): 고장 원인이 실제로 일어날 가능성
- D (Detection, 검출도): 현재 시스템으로 고장을 잡아낼 수 있는 능력 (점수가 높을수록 못 잡음)
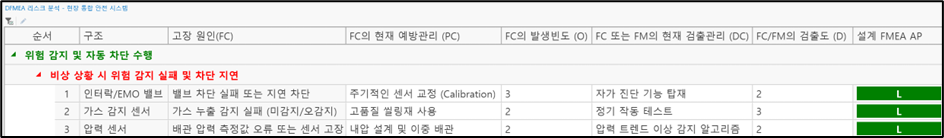
🟢 가스 감지 센서
항목 | 점수 | 판정 근거 |
심각도 (S) | 9 | 고장영향(작업자 인명 피해 및 환경 오염 발생)의 심각도 |
발생 빈도 (O) | 3 | 부식성 가스로 인한 센서 열화가 간헐적으로 발생. 과거 이력 상 일정 수준의 고장 빈도를 보임 |
검출도 (D) | 2 | 자가 진단 기능이 탑재되어 있어 센서 이상 시 즉각 상위 시스템에 알람 전송. 미검출 확률 낮음 |
현재 예방 | — | 주기적인 센서 교정 (Calibration) |
현재 검출 | — | 센서 자가 진단 기능 탑재 |
AP (조치 우선순위) | L | 현재 관리 수준으로도 리스크가 통제 가능하나, 추가 개선 여지 있음 |
🔴 인터락/EMO 밸브
항목 | 점수 | 판정 근거 |
심각도 (S) | 9 | 고장영향(작업자 인명 피해 및 환경 오염 발생)의 심각도 |
발생 빈도 (O) | 2 | 고품질 내화학성 씰링재가 적용. 기구적 고장(막힘/누설 등) 빈도는 매우 낮게 관리됨 |
검출도 (D) | 3 | 정기 작동 테스트를 실시하나, 긴급 동작 시점까지 잠재된 기계적 고착을 실시간 100% 감지하기 어려움 |
현재 예방 | — | 고품질 씰링재 사용 |
현재 검출 | — | 정기 작동 테스트 |
AP (조치 우선순위) | L | 검출 측면에서 개선이 필요한 항목 |
🔵 압력 센서
항목 | 점수 | 판정 근거 |
심각도 (S) | 9 | 고장영향(작업자 인명 피해 및 환경 오염 발생)의 심각도 |
발생 빈도 (O) | 2 | 이중 배관 구조와 고도화된 내압 설계 덕분에 물리적 파손이나 급격한 오류 발생 확률은 매우 낮음 |
검출도 (D) | 2 | 압력 트렌드 알고리즘을 통해 미세한 누출이나 압력 변동 징후를 상시 모니터링. 조기 감지 가능 |
현재 예방 | — | 내압 설계 및 이중 배관 |
현재 검출 | — | 압력 트렌드 이상 감지 알고리즘 |
AP (조치 우선순위) | L | 현재 관리 수준 양호하나, 예지보전 도입으로 추가 개선 가능 |
🛡️ Step 4. 설계 최적화 — "더 안전하게 만들 수 있다"
초기 분석에서 심각도 9점이라는 무거운 숫자가 나왔습니다. 현재 AP가 모두 Low(L)라 해도, 심각도가 높은 항목은 반드시 추가적인 설계 개선을 검토해야 합니다. 이것이 DFMEA의 철학입니다.
각 컴포넌트에 대해 설계/예방 조치와 검출 강화 조치를 분리하여 적용했습니다.
🟢 가스 센서 최적화 S:9 / O:3→2 / D:2→1
조치 유형 | 내용 | 개선 효과 |
설계/예방 | 적외선(IR) 방식 고신뢰성 가스 센서로 설계 변경 | 부식에 의한 열화를 원천 차단 → 발생 빈도 3→2 |
검출 강화 | 센서 응답 지연 모니터링 로직을 상위 제어기에 추가 | 자가 진단 + 응답 패턴 교차 검증 → 검출도 2→1 |
🔴 밸브 최적화 S:9 / O:2→1 / D:3→1
조치 유형 | 내용 | 개선 효과 |
설계/예방 | 이중 다이어프램 구조 + 특수 코팅 씰링재 설계 변경 | 기계적 고착을 물리적으로 차단 → 발생 빈도 2→1 |
검출 강화 | 스템 미세 이동량 감지 포지션 센서 + 알람 시스템 연동 | 미세 고착 징후를 100% 조기 검출 → 검출도 3→1 |
🔵 압력 센서 최적화 S:9 / O:2→1 / D:2→1
조치 유형 | 내용 | 개선 효과 |
설계/예방 | 보호 하우징 강화 + 내열/내압 스펙 상향 설계 | 물리적 충격으로부터 완벽 보호 → 발생 빈도 2→1 |
검출 강화 | AI 기반 사전 이상 징후 분석 모델(머신러닝) 도입 | 미세 이상 패턴 선제 포착 → 검출도 2→1 |
📈 Before vs After — 한눈에 보는 개선 효과 (AIAG-VDA 기준)
최신 AIAG-VDA FMEA 표준에서는 기존의 RPN(S×O×D) 단순 곱셈 방식 대신 AP (Action Priority: 조치 우선순위) 기준을 사용하여 리스크를 평가합니다. 이번 분석 대상 시스템은 철저한 초기 설계 덕분에 최초 평가에서도 모두 AP: Low(L) 등급을 받았습니다.
하지만 "L 등급이니 안전하다"고 현상 유지에 머무는 것은 반도체 팹의 무결점 원칙에 어긋납니다. 우리는 심각도(S=9)가 극도로 높은 치명적 항목에 대해, 근본적인 예방 및 검출 조치를 추가하여 발생 빈도(O)와 검출도(D)를 1점(이론적 최소값)에 가깝게 낮추는 초격차 안전 설계를 달성하는 것을 전제로 최적화 조치를 편성해보았습니다.
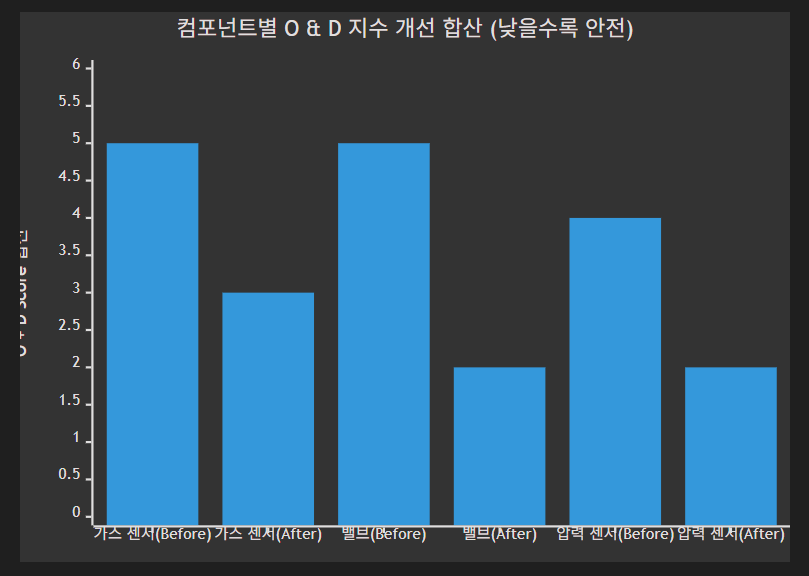
컴포넌트 | 초기 상태 (S / O / D) | 최적화 후 (S / O / D) | AP (Action Priority) | 개선의 의미 |
가스 센서 | 9 / 3 / 2 | 9 / 2 / 1 | L ➔ L (유지) | 빈도를 낮추고 검출도를 극한(1점)으로 끌어올림 |
밸브 | 9 / 2 / 3 | 9 / 1 / 1 | L ➔ L (유지) | 기계적 고장 가능성을 구조적으로 원천 차단 (O=1점) |
압력 센서 | 9 / 2 / 2 | 9 / 1 / 1 | L ➔ L (유지) | AI 예지 보전 도입으로 물리적 징후 발생 전 완벽 통제 |
※IMPORTANT
AP (Action Priority) 중심의 최적화 철학 : 심각도(S)는 시스템이 초래하는 고장의 본질적 위험성이므로 낮출 수 없습니다. 최신 표준에서는 과거의 단순 RPN 점수 낮추기 식 대응을 지양하고, AP가 비록 Low 수준이더라도 치명도(S=9~10)가 높은 항목에 대해서는 발생 빈도(O)와 검출도(D)를 1점으로 이끌어내기 위한 실질적 예방/검출 강화 조치를 권장합니다.
🔮 마무리: 고장이 일어나기 전에 잡는 시대
이번 프로젝트에서 얻은 가장 큰 인사이트는 "분석 도구의 결합이 분석의 깊이를 결정한다"는 것입니다.
- STPA가 시스템 전체의 제어 흐름에서 위험 시나리오를 잡아냈고,
- DFMEA가 그 시나리오를 물리적 고장 메커니즘과 연결하여 정량화했으며,
- AI 예지보전 모델이 미래의 고장까지 선제적으로 차단하는 구조를 완성했습니다.
반도체 팹의 안전은 "사고 후 대응"이 아니라 "사고 전 예방"의 영역이어야 합니다.
※본 분석은 VisualPro DFMEA 환경에서 MCP를 통한 AI모델 연결 기능을 통해 수행되었으며 기존 STPA 분석과의 연계로 작성되었습니다.
이전에 작성한 VisualPro Tech Insight에서는 반도체 공장에서의 숨은 위협을 STPA(Systems Theoretic Process Analysis) 분석을 통해 제어 관점에서의 안전 분석 예시 사례를 소개해드렸었습니다. 이번에는 지난번에 진행한 STPA 시스템 안전 분석과 DFMEA 설계 최적화를 결합하여 반도체 제조 현장의 잠재 위험을 선제적으로 제거한 사례를 VisualPro FMEA AI 기능을 사용하여 예시로 만들어보았습니다.
💡 왜 이 분석이 필요한가?
반도체 팹(Fab)은 수십 종의 유독성·가연성 특수 가스를 사용합니다. 실란(SiH₄), 암모니아(NH₃), 염소(Cl₂) 등 단 한 번의 누출 사고만으로도 작업자 사상, 환경 오염, 수백억 원 규모의 라인 중단으로 이어질 수 있습니다.
문제는 이런 사고가 단일 부품의 고장이 아니라 센서 → 제어기 → 밸브로 이어지는 안전 루프 전체의 연쇄 실패에서 비롯된다는 점입니다. 기존의 부품 단위 점검만으로는 이 "시스템적 사각지대"를 발견하기 어렵습니다.
구분
STPA (하향식)
DFMEA (상향식)
관점
시스템 제어 구조 전체
개별 컴포넌트의 물리적 고장
강점
제어 논리의 빈틈 발견
구체적인 고장 원인과 수치화된 리스크 도출
약점
물리적 고장 메커니즘 미반영
시스템 상호작용 사각지대
핵심 아이디어: STPA로 "어디가 위험한지" 큰 그림을 그리고, DFMEA로 "왜, 얼마나 위험한지" 정밀 측정하는 투-트랙 전략입니다.
🔍 Step 1. 분석 대상 시스템 해부하기
분석 대상은 반도체 제조 라인의 현장 통합 안전 시스템입니다. 이 시스템은 3대 핵심 컴포넌트로 구성됩니다.
각 컴포넌트가 하나라도 제 역할을 못 하면 안전 루프 전체가 무너집니다.
🚨 Step 2. "만약 고장난다면?" — 고장 네트워크 구축
Caution : 최상위 고장 영향의 심각도: 9점 / 10점
유해 가스 누출은 사전 경고 없이 작업자의 생명을 위협하며 환경 오염과 법적 제재를 초래합니다. 사실상 "절대로 발생해서는 안 되는" 수준입니다.
📊 Step 3. 리스크 수치화 — 얼마나 위험한가?
DFMEA의 핵심은 감(感)이 아닌 숫자로 리스크를 평가하는 것입니다. 각 고장 원인에 대해 3가지 축으로 점수를 매겼습니다.
🟢 가스 감지 센서
항목
점수
판정 근거
심각도 (S)
9
고장영향(작업자 인명 피해 및 환경 오염 발생)의 심각도
발생 빈도 (O)
3
부식성 가스로 인한 센서 열화가 간헐적으로 발생. 과거 이력 상 일정 수준의 고장 빈도를 보임
검출도 (D)
2
자가 진단 기능이 탑재되어 있어 센서 이상 시 즉각 상위 시스템에 알람 전송. 미검출 확률 낮음
현재 예방
—
주기적인 센서 교정 (Calibration)
현재 검출
—
센서 자가 진단 기능 탑재
AP (조치 우선순위)
L
현재 관리 수준으로도 리스크가 통제 가능하나, 추가 개선 여지 있음
🔴 인터락/EMO 밸브
항목
점수
판정 근거
심각도 (S)
9
고장영향(작업자 인명 피해 및 환경 오염 발생)의 심각도
발생 빈도 (O)
2
고품질 내화학성 씰링재가 적용. 기구적 고장(막힘/누설 등) 빈도는 매우 낮게 관리됨
검출도 (D)
3
정기 작동 테스트를 실시하나, 긴급 동작 시점까지 잠재된 기계적 고착을 실시간 100% 감지하기 어려움
현재 예방
—
고품질 씰링재 사용
현재 검출
—
정기 작동 테스트
AP (조치 우선순위)
L
검출 측면에서 개선이 필요한 항목
🔵 압력 센서
항목
점수
판정 근거
심각도 (S)
9
고장영향(작업자 인명 피해 및 환경 오염 발생)의 심각도
발생 빈도 (O)
2
이중 배관 구조와 고도화된 내압 설계 덕분에 물리적 파손이나 급격한 오류 발생 확률은 매우 낮음
검출도 (D)
2
압력 트렌드 알고리즘을 통해 미세한 누출이나 압력 변동 징후를 상시 모니터링. 조기 감지 가능
현재 예방
—
내압 설계 및 이중 배관
현재 검출
—
압력 트렌드 이상 감지 알고리즘
AP (조치 우선순위)
L
현재 관리 수준 양호하나, 예지보전 도입으로 추가 개선 가능
🛡️ Step 4. 설계 최적화 — "더 안전하게 만들 수 있다"
초기 분석에서 심각도 9점이라는 무거운 숫자가 나왔습니다. 현재 AP가 모두 Low(L)라 해도, 심각도가 높은 항목은 반드시 추가적인 설계 개선을 검토해야 합니다. 이것이 DFMEA의 철학입니다.
각 컴포넌트에 대해 설계/예방 조치와 검출 강화 조치를 분리하여 적용했습니다.
🟢 가스 센서 최적화 S:9 / O:3→2 / D:2→1
조치 유형
내용
개선 효과
설계/예방
적외선(IR) 방식 고신뢰성 가스 센서로 설계 변경
부식에 의한 열화를 원천 차단 → 발생 빈도 3→2
검출 강화
센서 응답 지연 모니터링 로직을 상위 제어기에 추가
자가 진단 + 응답 패턴 교차 검증 → 검출도 2→1
🔴 밸브 최적화 S:9 / O:2→1 / D:3→1
조치 유형
내용
개선 효과
설계/예방
이중 다이어프램 구조 + 특수 코팅 씰링재 설계 변경
기계적 고착을 물리적으로 차단 → 발생 빈도 2→1
검출 강화
스템 미세 이동량 감지 포지션 센서 + 알람 시스템 연동
미세 고착 징후를 100% 조기 검출 → 검출도 3→1
🔵 압력 센서 최적화 S:9 / O:2→1 / D:2→1
조치 유형
내용
개선 효과
설계/예방
보호 하우징 강화 + 내열/내압 스펙 상향 설계
물리적 충격으로부터 완벽 보호 → 발생 빈도 2→1
검출 강화
AI 기반 사전 이상 징후 분석 모델(머신러닝) 도입
미세 이상 패턴 선제 포착 → 검출도 2→1
📈 Before vs After — 한눈에 보는 개선 효과 (AIAG-VDA 기준)
최신 AIAG-VDA FMEA 표준에서는 기존의 RPN(S×O×D) 단순 곱셈 방식 대신 AP (Action Priority: 조치 우선순위) 기준을 사용하여 리스크를 평가합니다. 이번 분석 대상 시스템은 철저한 초기 설계 덕분에 최초 평가에서도 모두 AP: Low(L) 등급을 받았습니다.
하지만 "L 등급이니 안전하다"고 현상 유지에 머무는 것은 반도체 팹의 무결점 원칙에 어긋납니다. 우리는 심각도(S=9)가 극도로 높은 치명적 항목에 대해, 근본적인 예방 및 검출 조치를 추가하여 발생 빈도(O)와 검출도(D)를 1점(이론적 최소값)에 가깝게 낮추는 초격차 안전 설계를 달성하는 것을 전제로 최적화 조치를 편성해보았습니다.
컴포넌트
초기 상태 (S / O / D)
최적화 후 (S / O / D)
AP (Action Priority)
개선의 의미
가스 센서
9 / 3 / 2
9 / 2 / 1
L ➔ L (유지)
빈도를 낮추고 검출도를 극한(1점)으로 끌어올림
밸브
9 / 2 / 3
9 / 1 / 1
L ➔ L (유지)
기계적 고장 가능성을 구조적으로 원천 차단 (O=1점)
압력 센서
9 / 2 / 2
9 / 1 / 1
L ➔ L (유지)
AI 예지 보전 도입으로 물리적 징후 발생 전 완벽 통제
※IMPORTANT
AP (Action Priority) 중심의 최적화 철학 : 심각도(S)는 시스템이 초래하는 고장의 본질적 위험성이므로 낮출 수 없습니다. 최신 표준에서는 과거의 단순 RPN 점수 낮추기 식 대응을 지양하고, AP가 비록 Low 수준이더라도 치명도(S=9~10)가 높은 항목에 대해서는 발생 빈도(O)와 검출도(D)를 1점으로 이끌어내기 위한 실질적 예방/검출 강화 조치를 권장합니다.
🔮 마무리: 고장이 일어나기 전에 잡는 시대
이번 프로젝트에서 얻은 가장 큰 인사이트는 "분석 도구의 결합이 분석의 깊이를 결정한다"는 것입니다.
반도체 팹의 안전은 "사고 후 대응"이 아니라 "사고 전 예방"의 영역이어야 합니다.
※본 분석은 VisualPro DFMEA 환경에서 MCP를 통한 AI모델 연결 기능을 통해 수행되었으며 기존 STPA 분석과의 연계로 작성되었습니다.